
不要错过我们上传的直缝管【热扩管】品质服务诚信为本视频!它将为您提供比图文更直观、更的产品介绍,点击观看,让您轻松了解产品详情。
以下是:湖北武汉直缝管【热扩管】品质服务诚信为本的图文介绍

对大直径、高输送压力、长距离输送钢管来说,焊接工艺非常关键。从生产工艺上来分,焊接钢管主要分为电阻焊(Electric Resistance Welding,ERV)管、螺旋埋弧焊(Spirally Submerged Arc Welding,SSAW)管和直缝双面埋弧焊(Longitudinally Submerged Arc Welding,LSAW)管。虽然ERW发展很快,但仍然属于中小直径的焊管,例如日本的Φ610mm、Φ660mm ERW生产线,我国2006年在大庆建成的Φ660 mm ERW生产线。目前大直径焊管仍然要由SSAW和LSAW工艺生产,但是螺旋缝埋弧焊管在工艺上存在一定缺陷。


直缝焊管的成型工艺分类与成型质量控制
直缝电焊钢管以带钢为原料,通过一组成型机架连续成型为管状,然后用电阻加热或感应加热使带钢边缘部位处于熔融状态,在压力的作用下将接缝焊合而得到钢管。它能生产的产品 为Dmax<660.4mm,Smax<16mm,D/S>100。连续辊式成型是将管坯在具有一定轧辊孔型的多机架轧机上进行连续塑性弯曲而成管筒状,是一种应用广泛、优质的中、小口径电焊管成型方法。
(1)轧辊对带钢成型中纵向的拉伸作用小,使边部拉伸处于小状态。
(2)立辊组可以用来成型各种规格的管材而不必换辊,共用性好。
(3)立辊组均为被动辊,摩擦消耗小,故成型所需功率小。
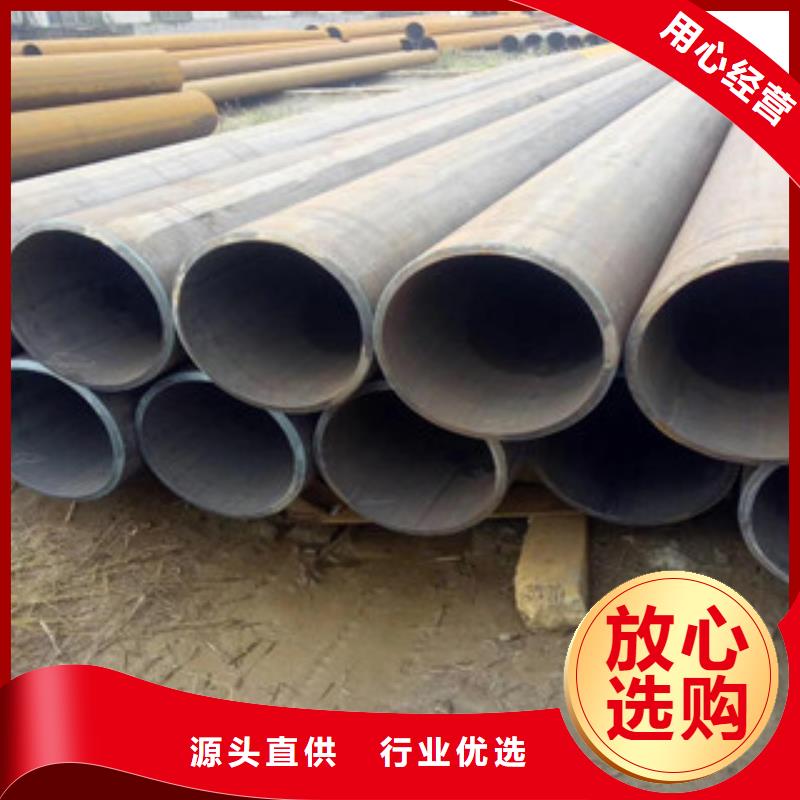
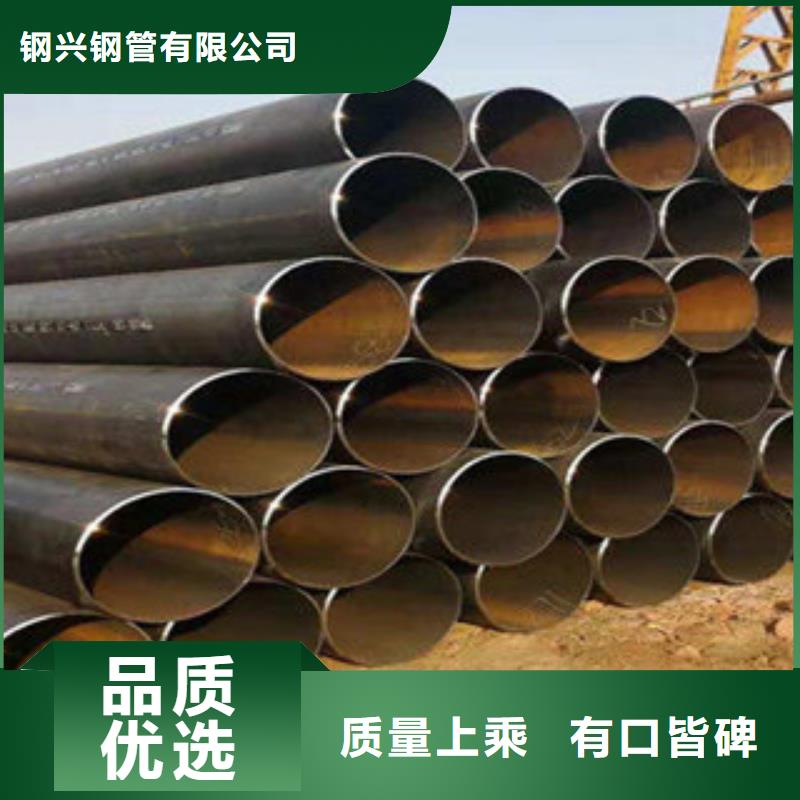

钢兴钢管(武汉市分公司)生产的 不锈钢管、厚壁无缝管、市政管材、地埋衬塑管、国标钢管、衬塑燃气管其优点是结构新颖合理,优势互补,性能发挥。具有外观高雅时尚,寿命长,安装维护方便等特点,广泛适用于各种 不锈钢管、厚壁无缝管、市政管材、地埋衬塑管、国标钢管、衬塑燃气管行业。

